

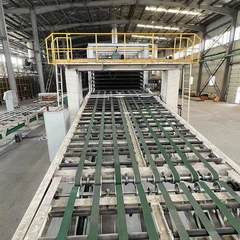




يكمن جوهر تحسين قدرة خط إنتاج ألواح الجبس في الحساب الدقيق لوقت الدورة وتحديد عمليات الاختناق، وإطلاق الكفاءة الشاملة من خلال التحسينات المنهجية. فيما يلي الطرق المحددة:
حساب وقت الدورة: مطابقة الطلب والإنتاج كمعيار
وقت الدورة هو نقطة البداية لتحسين القدرة، ويمثل الفاصل الزمني النظري المطلوب لخط الإنتاج لإنتاج منتج واحد لتلبية طلب العملاء.
صيغة الحساب القياسية هي:
وقت الدورة=وقت الإنتاج الفعلي لكل نوبة عمل / مخرجات الطلب الفعلي لكل نوبة عمل
على سبيل المثال، إذا كان العميل يحتاج إلى 1600 ورقة من ألواح الجبس يوميًا، وكان وقت العمل اليومي الفعلي لخط الإنتاج هو 480 دقيقة، إذن:
وقت الدورة=480 دقيقة / 1600 ورقة=0.3 دقيقة/ورقة (أي 18 ثانية/ورقة)
ستصبح هذه القيمة هي المعيار المستهدف للتشغيل المنسق لكل عملية.
تحديد عملية الاختناق: تحديد اختناقات القدرات
عمليات الاختناق هي الروابط الرئيسية التي تحد من القدرة الإجمالية لخط الإنتاج. معايير تحديد الهوية هي كما يلي:
طريقة وقت دورة العملية: العملية ذات وقت المعالجة الأطول هي عنق الزجاجة؛ يحدد وقت الدورة بشكل مباشر وقت دورة خط الإنتاج الإجمالي.
العمل-في-طريقة جرد العملية: إذا تراكمت كمية كبيرة من المنتجات شبه النهائية-قبل عملية معينة بينما تكون العمليات اللاحقة خاملة، فمن المحتمل جدًا أن تكون هذه العملية بمثابة عنق الزجاجة.
طريقة استغلال الموارد: تعمل المعدات أو الأفراد باستمرار بقدرة تقارب 100%، مما يجعل من الصعب زيادة السرعة.
طريقة تحديد الإنتاج: تمثل قدرة هذه العملية الطاقة الإنتاجية القصوى لخط الإنتاج بأكمله.
الأدوات العملية الموصى بها:
ارسم خريطة تدفق القيمة (VSM) لتصور العملية الكاملة للخدمات اللوجستية وتدفق المعلومات، مما يكشف بشكل بديهي عن أوقات الانتظار والمخزون والاختناقات.
استخدم جدول الأعمال المتراكمة لتحليل توزيع وقت العمل في كل محطة عمل، مع تسليط الضوء على محطات العمل المثقلة بالأحمال.
تقديم برامج محاكاة الإنتاج (مثل FlexSim) للنمذجة وتحديد عنق الزجاجة الديناميكي.