





يعد تحسين عمليات الاختناق ومعدل توازن خط الإنتاج هو المسار الأساسي لتحسين قدرة خط إنتاج ألواح الجبس. ويكمن المفتاح في تحديد روابط "عنق الزجاجة" والتغلب عليها، مما يتيح لكل عملية العمل بكفاءة وبشكل تعاوني.
التحديد الدقيق لعمليات الاختناقات: العثور على الاختناقات في القدرات
تحدد عمليات الاختناق الحد الأقصى لإخراج الخط بأكمله. يمكن تحديد موقعهم باستخدام الطرق التالية:
مراقبة العمل-في-جرد العملية: إذا كان هناك تراكم شديد للمنتجات شبه النهائية-في محطة عمل معينة (مثل الازدحام المتكرر عند مدخل فرن التجفيف)، بينما تكون المعدات النهائية في وضع الخمول، فمن المحتمل جدًا أن تكون محطة العمل هذه هي عنق الزجاجة.
تحليل وقت دورة العملية: قياس وقت التشغيل الفعلي لكل عملية؛ أطول وقت يستغرقه هو عنق الزجاجة الحالي. على سبيل المثال، إذا كان قسم التشكيل يتطلب 25 ثانية لكل لوح، بينما يتطلب التجفيف 40 ثانية لكل لوح، فإن التجفيف هو عنق الزجاجة.
استخدم أنظمة مراقبة البيانات: استخدم أنظمة MES أو ERP للتحليل الإحصائي لاستخدام المعدات وتكرار وقت التوقف عن العمل وتقلبات الإخراج. العمليات التي تعمل باستمرار عند مستوى حمل يقارب 100% هي الاختناقات.
ملاحظة: الاختناقات ليست ثابتة. قد يؤدي تحسين إحدى العمليات إلى تحويل عنق الزجاجة إلى عملية أخرى، مما يتطلب مراقبة ديناميكية.
تحسين عمليات الاختناق: تحرير سعة النقطة-المفردة
بالنسبة للاختناقات التي تم تحديدها، اتخذ التدابير المستهدفة:
زيادة استثمار الموارد: في عمليات الاختناق الرئيسية مثل التجفيف والقطع، قم بزيادة عدد المعدات بشكل مناسب أو تمديد ساعات العمل لتحسين قدرة المعالجة بشكل مباشر.
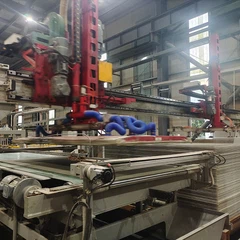
ترقيات التكنولوجيا والأتمتة: تقديم أنظمة فعالة لتدوير الهواء الساخن، أو خوارزميات ذكية للتحكم في درجة الحرارة، أو روبوتات التحميل والتفريغ الآلية لتقصير- دورات معالجة اللوحة الفردية.
تحسين العملية وضغط الوقت: اعتماد تقنية SMED (تغيير حجم الجهاز-القصير) لتقليل وقت إعداد المعدات؛ تحسين إيقاع توريد المواد لتجنب التوقف بسبب نقص المواد.
تعزيز مهارات الموظفين: قم بتعيين عمال ماهرين لتشغيل معدات عنق الزجاجة وإجراء تدريب متعدد- للعاملين ذوي المهارات لضمان استقرار الموظفين والتشغيل الفعال.