

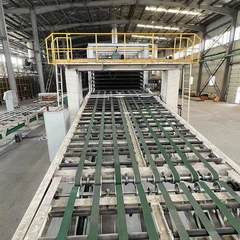

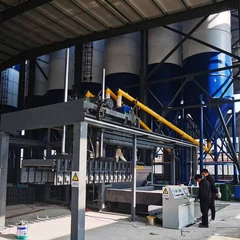
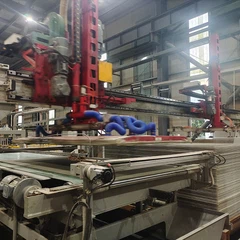
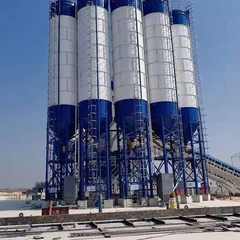





Shineye Mach Co., Ltd. هي واحدة من أبرز الشركات المصنعة والموردة لخط إنتاج ألواح الجبس الأوتوماتيكي في الصين. إذا كنت ستشتري أحدث خط إنتاج ألواح الجبس الأوتوماتيكي المصنوع في الصين، فنحن نرحب بك للحصول على عرض أسعار من مصنعنا. جميع المنتجات المخصصة ذات جودة عالية وأسعار تنافسية.
خط الإنتاج هذا عبارة عن نظام معالجة كيميائي حراري مستمر يحول مسحوق الجبس المكلس، والماء، والمواد المضافة إلى ألواح نهائية من الورق-من خلال تسلسل متكامل من معالجة المواد، وتشكيل الملاط، والتجفيف الحراري، وعمليات التشطيب الآلية. إن فهم أساسياتها الهندسية يدعم مصممي المصانع ومديري المشاريع وصانعي القرار الفني-في تخطيط القدرات واختيار المعدات.
يجمع تصنيع ألواح الجبس بين حركية تفاعل الترطيب، ونقل الكتلة الحرارية، والتعامل الميكانيكي الدقيق. يكمن التحدي الهندسي الأساسي في موازنة القيود المتنافسة:

01
معدل التفاعل مقابل سرعة الإنتاج
02
درجة حرارة التجفيف مقابل سلامة اللوحة
03
مدخلات الطاقة مقابل استقرار المنتج
04
استثمار رأس المال مقابل تكلفة التشغيل لكل-وحدة
بالنسبة لأي خط إنتاج لألواح الجبس، تحدد هذه المفاضلات-كلاً من المواصفات الأولية للمعدات واقتصاديات التشغيل-على المدى الطويل. يتناول هذا الدليل كل منها بشكل منهجي، ويوفر الأطر الهندسية لاختيار المعدات، وتخطيط القدرات، والتحسين التشغيلي لخط إنتاج ألواح الجبس الأوتوماتيكي.
نظرة عامة على بنية النظام
يعمل الخط كتسلسل متزامن لعمليات الوحدة، ولكل منها علاقات إخراج محددة -. يمكن نمذجة النظام الشامل كسلسلة من وظائف النقل المترابطة، حيث يصبح مخرج كل مرحلة مدخلاً للمرحلة التالية.
1. التوازن الشامل
بالنسبة لخط نموذجي تبلغ طاقته الإنتاجية 15 مليون متر مربع سنويًا ينتج ألواحًا قياسية مقاس 12.5 مم:
|
مادة |
المدخلات (طن/يوم) |
الإنتاج (طن/يوم) |
|
مسحوق الجبس المكلس |
380-420 |
- |
|
الماء (الإجمالي) |
260-290 |
- |
|
مواجهة الورق |
25-30 |
- |
|
إضافات |
2-5 |
- |
|
لوحات منتهية |
- |
480-520 |
|
تقوم مرحلة التجفيف بإزالة ما يقرب من 140-180 طنًا من الماء يوميًا، وهو ما يمثل أكبر طلب على الطاقة في النظام. |
2. عنق الزجاجة الإنتاجية
في معظم تكوينات خط إنتاج ألواح الجبس، يكون المجفف هو قيد الإنتاجية. يمكن لقسم التشكيل أن يعمل عادةً بشكل أسرع بنسبة 15-20% من قدرة المجفف على المعالجة، مما يجعل قدرة المجفف هي سقف الإنتاج الفعال. عند تحديد خط ما، فإن تحديد حجم المجفف وفقًا لذروة الإنتاج المستهدفة بالإضافة إلى 15% من المخزن المؤقت هو ممارسة موصى بها.

قسم هندسة التشكيل
1. التحكم في السُمك
يتم تحديد سمك اللوحة من خلال الفجوة بين بكرات التشكيل العلوية والسفلية، ومعدل تدفق الملاط، وسرعة الناقل. العلاقة غير خطية بسبب تمدد الملاط أثناء الإعداد والانكماش أثناء التجفيف.
منطق التحكم في الحلقة المغلقة-:
1. تقوم أجهزة استشعار الليزر بقياس السُمك على فترات 50 مم عبر عرض اللوحة
2. تتم تصفية البيانات من خلال خوارزمية -متوسطة متحركة لرفض التشويش
3. يقوم PLC بمقارنة القيمة المفلترة بنقطة الضبط وحساب إشارة الخطأ
4. تقوم المحركات الهيدروليكية بضبط فجوة الأسطوانة عبر التحكم PID
5. يضبط تعويض التغذية الأمامية- معدل تدفق الملاط لتغييرات السرعة
6. يحقق النظام تفاوتًا ثابتًا للسمك يبلغ ±0.2 مم للوحات مقاس 12.5 مم، مع وقت استقرار أقل من 3 ثوانٍ.

2. تشكيل الحافة
يستخدم نظام طي الحواف-سلسلة من بكرات الطي ذات الزوايا المتدرجة والتي تعمل على تجعيد الورق المواجه حول قلب الجبس. المعلمات الرئيسية:
1. تقدم زاوية الطي: 15 درجة → 30 درجة → 45 درجة → 90 درجة
2. ضغط الأسطوانة القابلة للطي: 50-200 N، يتم التحكم فيه بواسطة أسطوانات هوائية
3. الحد الأدنى لتداخل حافة الورق: 8 مم
4. يتضمن النظام مراقبة مرئية لملف الطي مع إنذار تلقائي إذا انحرفت الهندسة عن المعلمات المحددة.

تصميم نظام التجفيف
1. منحنى التجفيف
تتبع عملية التجفيف منحنى مميز لإزالة الرطوبة من خلال ثلاث مراحل متميزة:
|
مرحلة |
محتوى الرطوبة |
المعدل-العامل المحدد |
مدة |
|
معدل ثابت |
18% → 12% |
التبخر السطحي |
15-25 دقيقة |
|
معدل السقوط |
12% → 4% |
الانتشار الداخلي |
20-35 دقيقة |
|
المعادلة |
4% → 1.5-2% |
توازن الهواء |
10-20 دقيقة |
يقوم PLC بضبط درجات حرارة المنطقة لتحسين التقدم خلال هذه المراحل. تم تكوينه بشكل صحيحخط إنتاج ألواح الجبس الأوتوماتيكييحافظ على درجات حرارة المنطقة على النحو التالي:
|
منطقة |
درجة حرارة |
وظيفة |
|
1 |
160-170 درجة |
التدفئة الأولية |
|
2 |
180-200 درجة |
معدل تجفيف ثابت-. |
|
3 |
200-215 درجة |
تجفيف الذروة |
|
4 |
200-215 درجة |
ارتفاع مستمر في درجة الحرارة-. |
|
5 |
180-190 درجة |
انتقال |
|
6 |
150-160 درجة |
المعادلة النهائية |
2. استعادة الحرارة
يستخدم نظام استرداد الحرارة مبادلًا حراريًا من الغاز-إلى-لوحة الغاز:
|
مدخل العادم: 80-100 درجة |
|
|
|
مخرج العادم بعد الشفاء: 55-65 درجة |
|
|
|
تسخين هواء الاحتراق: 45-55 درجة فوق البيئة المحيطة |
|
|
|
تخفيض الوقود: 8-12% |
|
|
|
مادة المبادل: الفولاذ المقاوم للصدأ 316L |
|
|
حساب الاسترداد:
توفير الوقود السنوي=الاستهلاك السنوي × كفاءة الاسترداد × تكلفة الوحدة
بالنسبة لخط نموذجي يستهلك ما بين 4000 إلى 6000 طن من مكافئ الفحم سنويًا، فإن التوفير يتراوح بين 60000 إلى 120000 دولار سنويًا. مع تكلفة النظام التي تتراوح بين 90,000 دولار - 150,000 دولار، يكون الاسترداد من 18 إلى 24 شهرًا.
3. صيغة تحجيم المجفف
يتم تحديد سعة المجفف حسب معدل إزالة الرطوبة ووقت البقاء:
مدخلات الحرارة المطلوبة (كيلوواط)=إزالة الماء (كجم/ساعة) × 2,260 كيلوجول/كجم ÷ الكفاءة الحرارية
بالنسبة لخط إنتاج تبلغ طاقته الإنتاجية 15 مليون متر مربع سنويًا لإنتاج ألواح 12.5 مم، تبلغ إزالة المياه 5500-6500 كجم/ساعة. بكفاءة 75%، يكون مدخل الحرارة المطلوب هو 16,500-19,500 كيلووات.
التحكم الآلي
1. التحكم في التسلسل الهرمي
يتبع نظام التشغيل الآلي تسلسلًا هرميًا -ثلاثة مستويات:
|
مستوى |
وظيفة |
عناصر |
|
مجال |
الاستشعار والتشغيل |
أجهزة الاستشعار، ومحولات الطاقة، ومحركات الأقراص |
|
يتحكم |
التنظيم في الوقت الفعلي-. |
PLCs، وحدات تحكم PID، التعشيق |
|
الإشراف |
إدارة العمليات |
HMI، مؤرخو البيانات، الوصول عن بعد |
2. شبكة الاستشعار
يشتمل الخط على 120-180 مستشعرًا، اعتمادًا على التكوين:
1. كثافة الملاط: مقياس تدفق كوريوليس
2. السُمك: 4-6 أجهزة استشعار ليزر عبر العرض
3. الوزن: بالمقياس الخطي- في محطة القطع
4. الرطوبة: مستشعر الميكروويف عند مخرج المجفف
5. درجة الحرارة: 18-24 المزدوجات الحرارية عبر المناطق
6. تدفق الهواء: أجهزة استشعار الضغط التفاضلي
7. السرعة: التشفير على جميع بكرات مدفوعة

3. إدارة الوصفة
تحتوي كل وصفة على 40-60 معلمة:
|
مجموعة |
معلمات المثال |
عدد |
|
نسب المواد الخام |
الجبس / الماء، الإضافات |
8-12 |
|
خلط |
السرعة، مدة الإقامة |
4-6 |
|
تشكيل |
فجوة الأسطوانة، الضغط، التوتر |
8-10 |
|
الناقل |
الملف الشخصي للسرعة |
6-8 |
|
تجفيف |
درجات حرارة المنطقة، وتدفق الهواء |
12-18 |
|
قطع |
الطول، عرض القطع |
3-4 |
|
جودة |
يتراوح التسامح |
10-15 |
ينفذ التغيير تسلسلًا مبرمجًا-مسبقًا لنقل جميع المعلمات تدريجيًا لتجنب العيوب.
ضبط الجودة
1. مواصفات التفتيش
|
نقطة |
تكنولوجيا |
دقة |
رفض المعايير |
|
سماكة |
التثليث بالليزر |
± 0.05 ملم |
>±0.25 ملم الانحراف |
|
وزن |
تحميل الخلية |
±10g |
>±3% انحراف |
|
الحواف |
رؤية مسح الخط-. |
0.2 ملم بكسل |
الأساسية المكشوفة والدموع |
|
سطح |
كاميرات متعددة-الزوايا |
عيوب 0.1 ملم |
الخدوش والتجاعيد |
|
رُطُوبَة |
ميكروويف |
±0.1% |
<1.0% or >3.5% |
|
|
2 التحكم بالعمليات الإحصائية
يقوم النظام تلقائيًا بإنشاء مخططات تحكم للمعلمات الرئيسية. عندما يتم اكتشاف تباين غير -عشوائي (على سبيل المثال، 7 نقاط متتالية فوق المتوسط)، يتم تنبيه المشغلين للتحقيق في الأسباب الجذرية. تؤدي هذه الممارسة عادةً إلى تقليل الإنتاج خارج المواصفات-بنسبة 60-70% مقارنةً-بالفحص في نهاية الخط فقط.
المواصفات الفنية
|
المعلمة |
يتراوح |
ملحوظة |
|
|
القدرة السنوية |
5-30+ مليون متر مربع |
300 يوم، 24 ساعة عمل |
|
|
سرعة الخط |
25-60 م/دقيقة |
يختلف باختلاف سمك اللوح |
|
|
نطاق سمك |
6-25 ملم |
متاح حتى 30 ملم |
|
|
تحمل السماكة |
±0.2mm (≤15mm); ±0.3mm (>15 ملم) |
حلقة ليزر مغلقة-. |
|
|
خيارات العرض |
900/1200/1220 ملم |
مخصص حتى 1500 ملم |
|
|
نطاق الطول |
1800-3600 ملم |
قابل للتعديل |
|
|
درجة حرارة التجفيف |
160-220 درجة |
التحكم في منطقة PLC |
|
|
دورة التجفيف |
40-80 دقيقة |
سمك يعتمد |
|
|
الطاقة المثبتة |
600-1500 كيلوواط |
تعتمد القدرة |
|
|
خيارات الوقود |
الغاز الطبيعي وغاز البترول المسال والديزل والنفط والفحم والكتلة الحيوية |
حسب الطلب |
|
|
إمدادات كهربائية |
380 فولت/400 فولت/440 فولت، 50/60 هرتز، 3 مراحل |
المحول متاح |
|
|
خدمة الحياة |
15-20 سنة |
مع برنامج الصيانة |
|
تخطيط القدرات
1 مصفوفة الاختيار
|
عامل |
5-10 م²/ سنة |
10-20 م²/ سنة |
20-30 م²/ سنة |
|
استثمار |
أدنى |
واسطة |
أعلى |
|
تكلفة كل-وحدة |
أعلى |
تنافسي |
أدنى |
|
شعاع السوق |
إقليمي |
منطقة- متعددة |
الوطنية / التصدير |
|
التحولات |
1-2 |
2-3 |
3 |
|
مناطق/طبقات التجفيف |
4-6 مناطق، 2-3 طبقات |
6-8 مناطق، 3-4 طبقات |
8-10 مناطق، 4-5 طبقات |
|
مساحة الأرضية |
3,000-5,000 m² |
5,000-8,000 m² |
8,000-12,000 m² |
2. اعتبارات التحجيم المشتركة
|
اعتبار |
التأثير المحتمل |
النهج الموصى به |
|
سعة المجفف |
قد يحد من الناتج الفعلي |
حجم ذروة الهدف +15% من المخزن المؤقت |
|
سرعة تشكيل القسم |
قد يتجاوز سعة المجفف |
تطابق مع قدرة المجفف |
|
تخزين المواد الخام |
قد يتوقف الإنتاج أثناء الاضطرابات |
خطط للتخزين لمدة 7-14 يومًا |
|
تخزين البضائع تامة الصنع |
قد تصبح منطقة التراص عائقا |
خطط للإنتاج لمدة 3-5 أيام |
|
اتصالات المرافق |
قد يحد مصدر الطاقة أو الغاز من التشغيل |
التحقق من القدرة قبل الانتهاء |
معايير الأداء
يتم استخلاص المعايير التالية من البيانات الميدانية عبر تركيبات خطوط إنتاج ألواح الجبس المتعددة. تختلف النتائج الفردية باختلاف مواصفات اللوحة وتكاليف الطاقة وممارسات التشغيل.
|
متري |
صناعة نموذجية |
هذا الخط (النطاق الموثق) |
|
توفر الخط |
85-88% |
92-95% |
|
معدل النفايات المجلس |
3-5% |
0.8-1.5% |
|
انحراف السماكة (الانحراف المعياري) |
± 0.35 ملم |
± 0.12 ملم |
|
تكلفة الطاقة لكل متر مربع (لوحة 12.5 مم) |
خط الأساس |
أقل بنسبة 15-22% |
|
المشغلين لكل نوبة |
12-15 |
6-8 |
|
وقت التحول |
2-4 ساعات |
20-40 دقيقة |
|
توقف الصيانة السنوية |
15-20 يوما |
8-12 يوما |
|
أولاً-قم بتمرير عائد الجودة |
93-95% |
98-99% |
التركيبات العالمية
|
منطقة |
المنشآت |
القدرة النموذجية |
المنتجات المشتركة |
|
جنوب آسيا |
15+ |
5-15 م²/ سنة |
قياسي، مقاوم للحرائق-. |
|
جنوب شرق آسيا |
12+ |
5-12 م²/ سنة |
قياسي، ومقاوم للرطوبة-. |
|
آسيا الوسطى |
8+ |
8-20 م²/ سنة |
قوة قياسية وعالية-. |
|
الشرق الأوسط |
6+ |
6-15 م²/ سنة |
قياسي، ومقاوم للحرائق-، وديكور |
|
أفريقيا |
4+ |
3-8 م²/ سنة |
القياسية، الدرجة الاقتصادية |
|
أوروبا الشرقية |
3+ |
10-15 م²/ سنة |
قياسي، ومقاوم للرطوبة-. |
ينتج كل من التركيب الأقدم (2003) والأحدث (2024) في حدود 5% من مواصفات السعة الأصلية، مما يشير إلى موثوقية هندسية متسقة عبر دورة حياة المنتج.
المعدات الاختيارية
|
نظام |
وظيفة |
تأثير عائد الاستثمار النموذجي |
|
جمع الغبار |
استعادة المواد، ونظافة مكان العمل |
استرداد 1-2% من القيمة المادية |
|
التراص الروبوتي |
يقلل من العمل اليدوي التراص |
الاسترداد 18-30 شهرا |
|
الربط / التغليف التلقائي |
يقلل من عمالة التغليف |
الاسترداد 12-24 شهرا |
|
إعادة تدوير النفايات |
يستعيد الجبس والورق من المخلفات |
الاسترداد 15-30 شهرا |
|
غرفة التحكم المركزية |
تحسين الإشراف والبيئة المحمية |
فائدة غير مباشرة |
|
وضع العلامات على الباركود |
إمكانية التتبع، وإدارة المخزون |
مكاسب الكفاءة التشغيلية |
الاستفسار الفني
للرسومات الهندسية، وحسابات القدرات، أو مقترح لمشروع خط إنتاج ألواح الجبس الأوتوماتيكي الخاص بك:
جيسيكا لي
عنواننا
شمال قرية Dongzicheng، المنطقة الصناعية ذات الاقتصاد الدائري،
مدينة جينتشو، مقاطعة خبي، الصين
رقم التليفون
+86 18132648037
البريد الإلكتروني-.
xiangyijixielucia@yeah.net
يتم تقديم الاستشارات والمقترحات الهندسية خلال 48 ساعة من الاستفسار الأولي.
